20#精密钢管:从材质特性到选型逻辑的深度解析
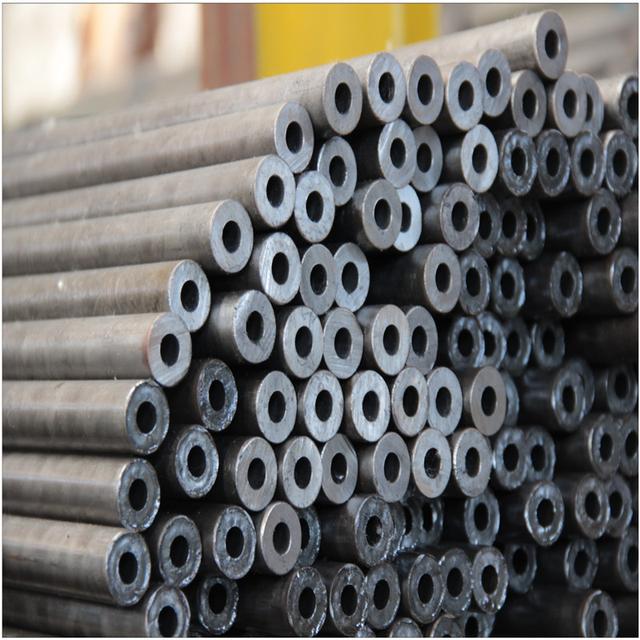
在精密无缝钢管的产品谱系中,20#钢是一个绕不开的牌号。它既不像45#钢那样以强度见长,也不似不锈钢那般主打耐蚀,却凭借综合力学性能与加工适应性的平衡,长期占据冷拔精密钢管市场的主力位置。本文从材料学基础出发,结合下游应用数据,梳理20#精密钢管的选型逻辑与质量控制要点。
一、20#钢的材质定位:低碳钢中的"万金油"
20#钢属于优质碳素结构钢,含碳量控制在0.17%—0.24%之间,锰含量0.35%—0.65%。这一成分设计使其抗拉强度稳定在410—530MPa区间,屈服强度不低于245MPa,延伸率可达25%以上。与45#钢相比,20#钢的塑性储备更充足,冷变形能力更强,这正是它成为冷拔精密钢管首选基材的根本原因。
从行业采购数据看,在机械制造、液压气动、汽车零部件三大领域,20#精密钢管的使用占比合计超过六成。尤其在液压缸筒、气动元件缸体、减震器套管等场景,20#钢的焊接性能与内壁光洁度表现,往往比高强度牌号更具工程经济性。
二、冷拔工艺如何重塑20#钢的性能边界
热轧无缝钢管经冷拔加工后,尺寸精度可从±0.5mm收窄至±0.05mm以内,表面粗糙度降至Ra0.8以下。对20#钢而言,冷拔不仅是成形手段,更是一次组织细化过程。多道次冷拔配合中间退火,可使晶粒度控制在8—10级,带状组织明显减轻。
值得关注的是,冷拔减壁量与道次分配直接影响成品的内应力分布。业内通常采用"两道次拔制+一次软化退火"的工艺路线,减壁率控制在30%—40%之间。若减壁率过大而未及时退火,钢管易出现纵向裂纹;减壁率过小则加工硬化不足,尺寸稳定性欠佳。小口径精密钢管(外径≤30mm)对这道工艺参数尤为敏感,壁厚均匀度偏差需控制在公称壁厚的±8%以内。
三、规格体系与现货供应的现实考量
20#精密钢管的常用规格覆盖外径6—120mm、壁厚1—12mm,其中外径10—50mm区间的小口径精密钢管流通量最大。采购实践中,规格的非标程度直接决定交付周期:标准规格现货通常3—5天可发运,而非标定制从模具准备到成品检验往往需要15—25个工作日。
以华东地区精密钢管厂的排产数据为参照,20#精密钢管现货库存中,外径16mm、20mm、25mm、32mm四种规格合计占库存总量的四成以上,壁厚集中在2mm、2.5mm、3mm三档。这一分布与液压气动件、纺织机械罗拉、办公家具骨架等下游需求结构高度吻合。采购方若能在设计阶段向主流规格靠拢,可显著压缩采购成本与等待时间。
四、质量检测的关键控制点
20#精密钢管的验收不能只看尺寸。化学成分复验、力学性能试验、压扁试验、扩口试验构成基础检测组合。对于承压用途的精密无缝钢管,还需增加水压试验或涡流探伤。内壁清洁度常被忽视,但液压系统用管的内壁残留物若超过规定限值,会加速密封件磨损。
实际案例中,某工程机械企业在批量采购20#精密钢管用于液压缸筒时,因供应商省略了去应力退火工序,成品缸筒在精镗后出现微量椭圆变形,导致装配返工率上升。这一问题的根因并非材质本身,而是冷拔后残余应力未充分释放。可见,精密钢管的价格差异背后,工艺完整度才是真正的成本变量。
五、选型建议:匹配工况而非追求高牌号
20#精密钢管的合理使用边界,应基于工作压力、介质腐蚀性、焊接需求与加工工序综合判断。一般机械结构件、低压液压管路、冷弯成形件优先选用20#钢;承受交变载荷或需要调质处理的结构件,则可考虑45#精密钢管。盲目升级牌号不仅推高精密钢管价格,还可能因塑性下降带来成形开裂风险。
对于有定制需求的用户,建议在询价阶段明确提供外径、壁厚、长度、公差等级、交货状态(冷拔硬态或退火态)及检测标准,以便精密钢管厂准确核算工艺路线与交期。规格越清晰,报价越接近真实成本,这比单纯比价更有助于控制项目总支出。